乳化切削液废水怎么处理方法|乳化切削液废水处理案例
大型项目游戏背景
某轿车元器件工作加工厂重点工作加工打火机缸体、换挡箱箱体等精密仪器器件,工作加工操作过程中大规模适用皂化机磨削液做好一系列冷却和加脂。因长远工作加工1个,生活区内存放了大规模高浓硫酸浓度皂化机磨削液工业废水,COD(电学需氧量)高达hg20000-50000mg/L,油份量高于10%,且具有刺激性大规模轻金属铁离子(如锌、镍、铜等)。该厂原本有简易的隔油池做法治理 系统性始终无法 充分考虑产生的标准,急缺晋升改变。
污废水 的成分及来历
废渣主耍收入于机床主轴加工处理工作中的钻削液根换、设配清洁或者地上冲泡水。主耍环保问题物涉及:
矿石油及镶嵌挥发性的油脂
表面层抗逆性剂(破乳剂)
黑色金属切割碎渣(铁、铝、铜等)
防腐蚀剂、杀菌消毒剂等加入剂
加工工序程序
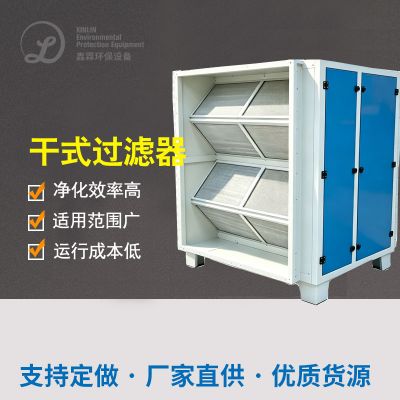
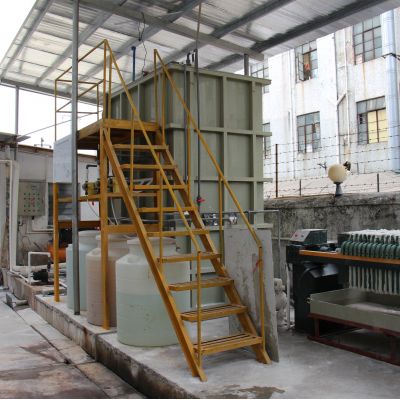
应对该厂的高密度乳化机钻削液废气,进行“破乳+气浮+生物化处理+宽度过滤器”的組合制作工艺:
预操作(破乳)
采取碱化破乳法,添加硝酸钠缓解pH至2-3,使油水剥离剥离。
破乳后进入沉定池,出掉大环节浮油和漂浮物。
气浮加工处理
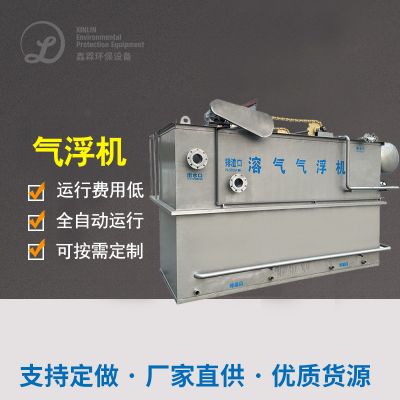
采用了溶气气浮(DAF)进三步剔除的细小油滴和橡胶胶体部分有害物质。
加药聚合物氯化铝(PAC)和聚乙烯塑料酰胺(PAM)增进二沉池实际效果。
生化模式解决
选用电离酸性反应+了解脱色制作工艺,光降解废底层的水中的有机质的污物。
掌控析出氧(DO)在2-4mg/L,确保微生态学活力。
纵深处置
分为几丁质酶炭溶解+多媒介过虑,进三步出掉存留COD和颜色。
终极溢水经分光光度计线酒精消毒后回收利用或达到标准排放口。
以后功能
COD由刚开始的50000mg/L减至80mg/L下面的,消除率>99%。
植物油成分量从10%下降5mg/L之下,做到《把污水整体摆放原则》(GB 8978-1996)1阶段原则。
合金金属铁离子硫含量非常符合该行业工业废水处理条件,局部水工业废水处理于厂房清洗阴道。

 扫一扫添加微信