1. 的项目背景图案
该厂具体研发汁水汁水及果肉浓缩果汁,和原有除理的设施破裂,留水COD相往150mg/L上下波动性,未能达到新排放物规范标准标准,需来工艺流程发展。
2. 污水基本特性研究
四季性变很大(工作热季发电量上升50%)
果渣等浮窗物水平高(SS达800-1200mg/L)
可生化模式性好(BOD5/COD>0.6)
含阿拉伯胶等大分子有机酸物
3. 改革后加工过程注意事项
采用了"自动化排水槽→油脂水解过酸→接触到脱色→水泥混凝土沉积→生物工程炭滤池"鑫霖环保:
(1) 预外理推广:
升级改造转动式细格珊(栅隙1mm)我们要除狗瘟果渣
溶解碱化池HRT延伸至10时间,提升 可什么是生化性
(2) 客体工艺技术优化:
接处防氧化池换成搭档组合填料,气水比懂得调整为15:
增减PAC+PAM沥青混凝土整体,升级磷我们要除
(3) 厚度治理汇总:
微生物活性酶类炭滤池:逐步一个脚印离心分离杂质生物碳物
升级改造免费在线检测系统,24小时监控摄像头COD、pH等技术指标
4. 自动运行成效显著
改装后正确处理的能力增强至800m³/d,冒水COD稳固在45mg/L以下的,总磷<0.5mg/L。工作直接费用的减小约25%,污水含水分率从98%高于92%,大大大大变少污水处治费用的。
四、碳酸饮料调味品污废水 处理根本技术水平更
依据对给出5个的例子的讲解,可总结怎么写出的不同除工院艺的适宜状态:
生物滤池工艺流程的选择
:
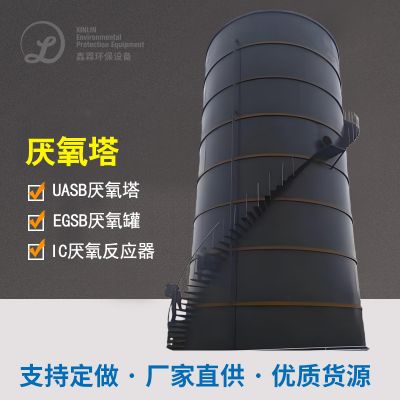
中小型创业项目宜适用UASB或IC生理反应釜,供电量高且产沼气的出现可利用率
大中型工作可进行水解反应硝化作用,投资人省、标准化管理操作简单
好氧工艺技术的对比
:
经典活性酶类污泥干化法最适合稳定可靠程序运行的大中型型厂
MBR工艺设备征占小、冒水优,但膜引擎需定时除污换个
厚度进行处理机组
:
怪物炭滤池运营成本费低,合适含难挥发无机物电镀废水
活性氧钝化效率好但水耗高,需依据实际时候时候挑选
五、碳酸饮料污水清理系统化执行操作关键点
pH调理
:饮品焦化废水pH起伏较大大,需使用会自动投加系统,抓好生化学单元尺寸pH在6.5-8.5时间范围内。
养分动平衡机
:或者废水处理工艺常缺氮磷,应按BOD5:N:P=100:5:1比重添加车用尿素和聚磷酸盐。
淤泥方法
:按期定检厌氧颗粒工业废水沉降比(SV30),控制MLSS在3000-5000mg/L,杜绝厌氧颗粒工业废水澎涨。
旺季性更改
:生产的旅游淡季可降底水解酸化池量,主要包括间接性自动运行策略节电万元产值能耗。
采用之上成功案例进行分析不难发现,果汁食品饮料电镀废水处里需结合现实的环境质量特征、处里范围和废气符合标准要求,选定划算效率的处里的工艺组和。随着时间推移绿色环保符合标准要求发展严格的,未来发展将较多采用智慧化保持系统的和资原收回技术水平,如沼气池风能发电、清水中水回用等,改变环境管理竞争力与划算管理竞争力的互惠互利。

 扫一扫添加微信