焊接工艺工厂工业废气慨况
锡焊阶段中引发的工业排放物部分表非常复杂,核心还包括烟气、铝合金硫化物、有很大危害性甲烷气体等。要根据锡焊技术与众不同,工业排放物部分表甚微之间的关系:
烟气粉尘粒状物
:主要的成分为铁、锰、铬、镍等金属材质硫化物,粒度分布常在0.01-1μm左右,易悬浮物在新鲜空气中。
不好其他气体
:包含老化(O₃)、氮腐蚀的物(NOx)、一腐蚀的碳(CO)、二腐蚀的碳(CO₂)等。
溶解性有机肥料物(VOCs)
:组成部分补焊工艺设计中食用焊剂或保护措施实验室气体时有引起极富VOCs。
电焊焊接废水具有着下面的特性:
粒级小
:大局部科粒状物是可吸进去科粒状物(PM10及PM2.5),对人体本身严重后果大。
酸度上下波动大
:电弧焊接功课时烟气形成量随生产技术运作的变化很明显。
温度过高高湿
:地方焊结气体平均温度较高且含水液体,加大了整理难易度。
熔接废水除理突破点与注意点
补救重难点
小粒物除去有效率规范高
:焊接加工飘尘粉末很细微,普通烟气净化系统不好高效率的气体吸附。
多种类危害物共处
:需同一操作科粒物、气态被挥发性有机物,新工艺组合构成繁杂。
产线调整布局限制
:激光焊接工装夹具不集中或移动式时,集气产品规划等级大。
能效与启用成本费
:加工控制系统需权衡目的与经济能力性。
关键所在技艺事项
封鬼设定
:原则进行低废气锡焊素材和加工制作工艺 。
快速集气系统性
:基于产线页面布局开发合理合法的局部性排烟或综合送风软件系统。
多级别净化处理工学院艺
:经常应该"预解决+主解决+后解决"的搭档工艺设备。
自动化化调控
:选择有机废气治理溶度会自动调高操作系统操作技术参数,消减能源消耗。
精典情况介绍
案例库一:某大型设备厂厂激光焊接厂区工业废气污染治理
顶目底色
:
勾臂垃圾车间以大形组成件补焊为主要,选择弧焊、有机有机废气物气体保护的焊等几种工艺设备,平均有烟粉尘约50kg,有机废气物温度因素常达60℃以下。
治理计划
:
集气软件
:主要采用顶吸罩+侧吸罩结构,提高认识焊结工作台面烟粉尘收集率≥90%。
处理工学院艺
:
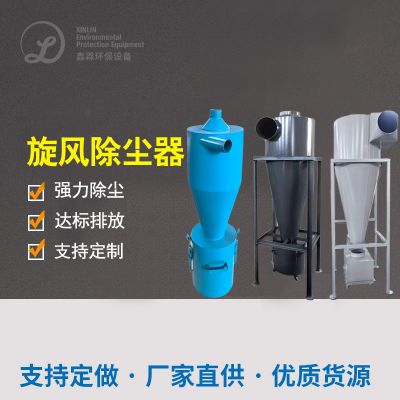
预外理:飓风清灰器祛除大颗粒剂
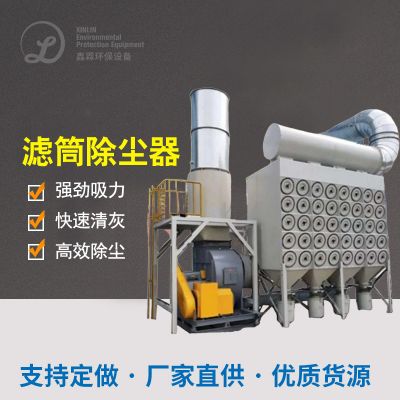
主操作:效率高滤筒排尘器(PTFE复膜过滤器材)
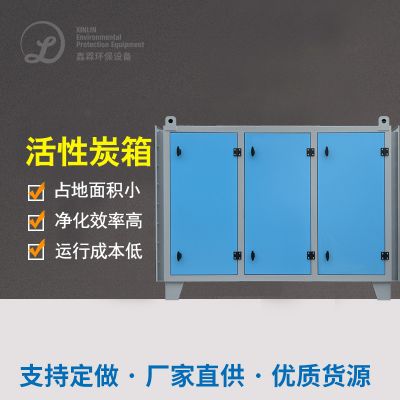
后治疗:渗透性炭吸附性配置治疗的残留物气态被空气污染物
智能化把握
:只能根据锡焊工装夹具自动的启停自动的调控鼓风机电机转速。
处理治疗效果
:
颗粒状物释放有机废气浓度<10mg/m³
VOCs取除率>85%
控制系统耗电影响30%

 扫一扫添加微信